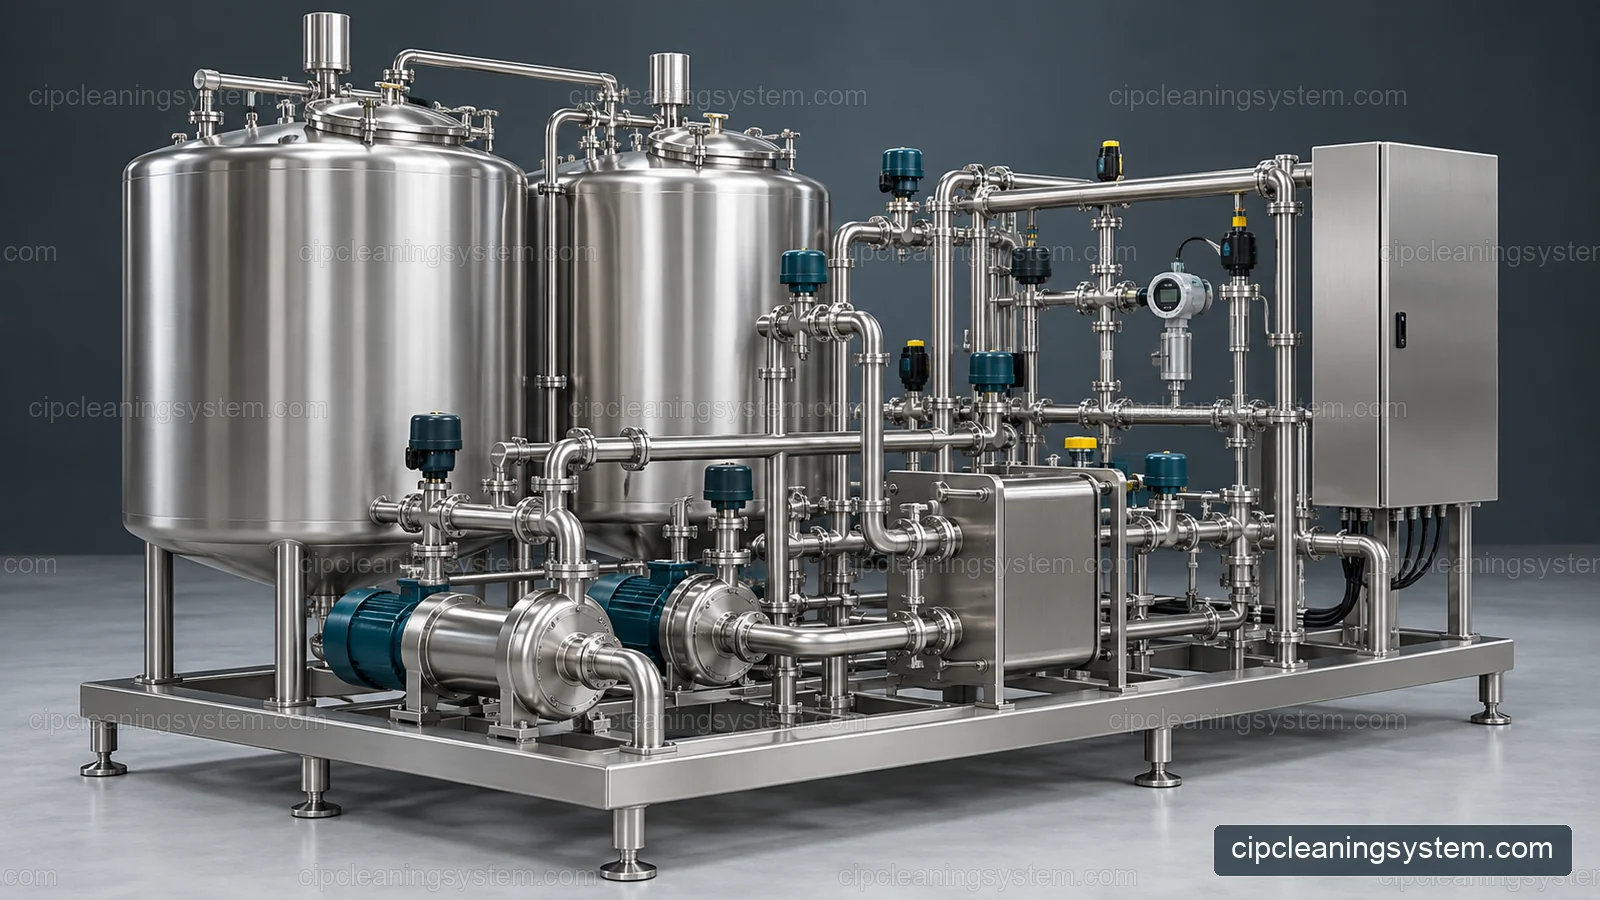
AI 生成配置示意图
原位清洗 / 食品饮料
CIP 清洗系统。
围绕
您的工艺配置。
储罐、泵、加热、阀门和控制组成协调的清洗回路。根据待清洗设备选择合适配置,从局部撬装装置到多回路联接系统。
新安装工艺集成现有系统改造
CIP系统配置供液 → 回路 → 回液
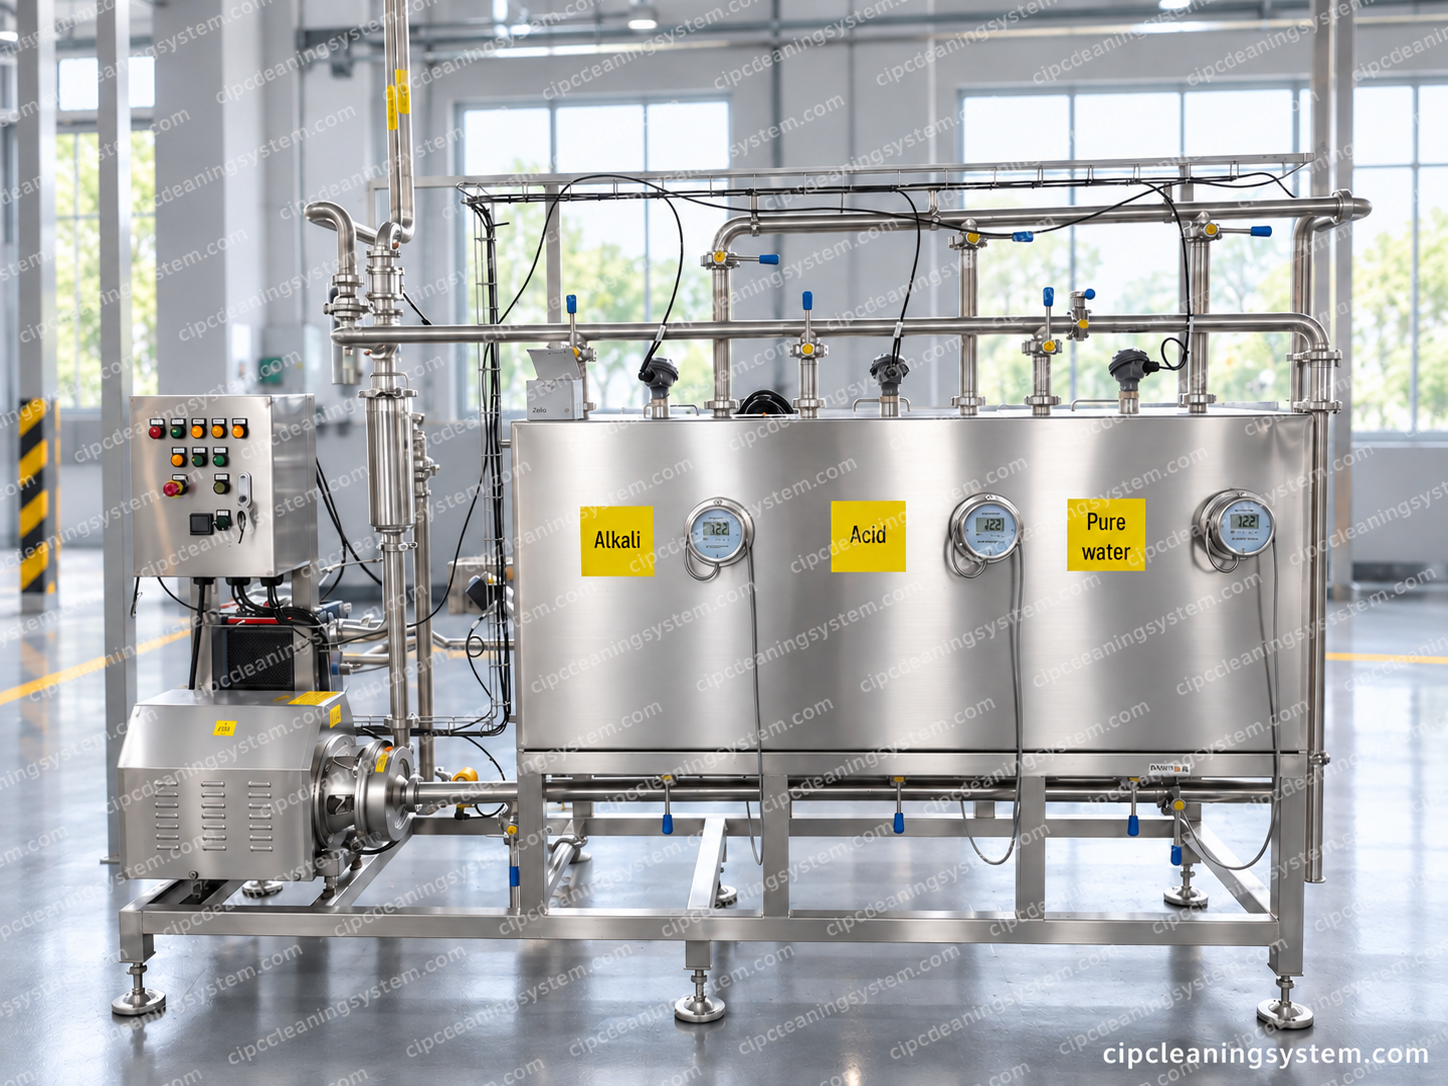
01 准备及加热02 循环及清洗03 监测及回液
从任务开始。 分别选择储液、安装、控制及回液策略。
比较配置 ↗找到您的配置
清洗系统。
不能只看罐数。
每种方案对应不同安装或运行需求,应先确定待清洗设备及所需顺序。
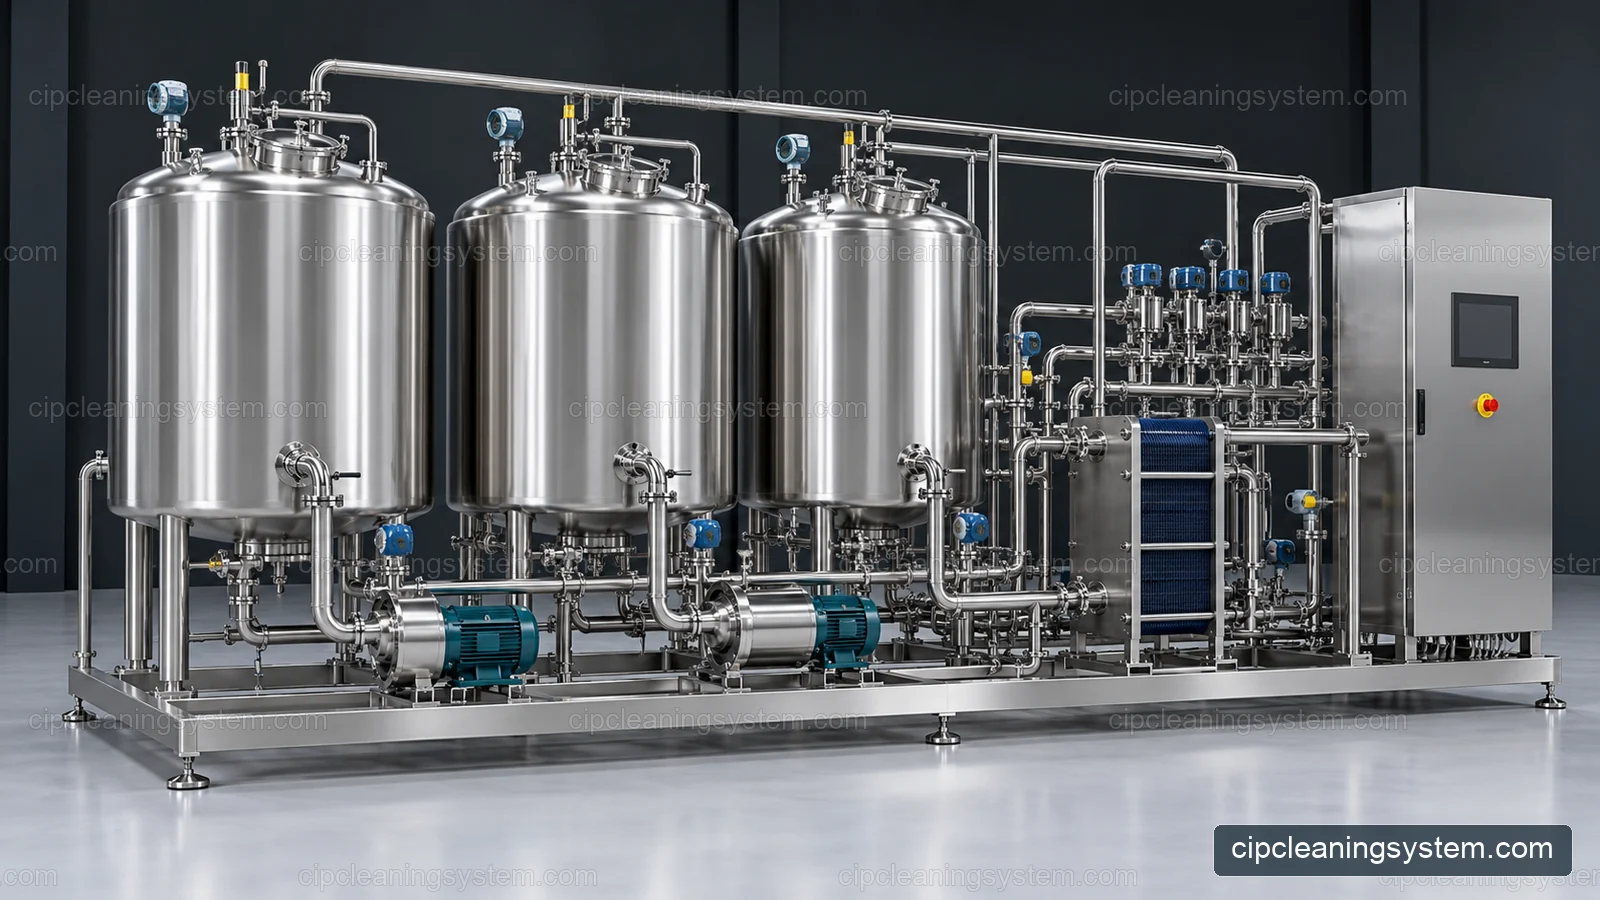
AI 生成配置示意图
AI 生成配置示意图
- 01
准备及加热
准备指定介质并建立所需供液条件。
- 02
清洗所选回路
控制清洗液经过管路、容器、换热器或灌装系统的路径。
- 03
评估回液
将回液送至经过确认的回收路径或受控排放。
- 04
冲洗及确认
完成约定顺序,并审查针对实际任务的证据。
清洗应用
您的产品决定
清洗需解决的问题。
了解工艺区域内重要的设备范围及现场信息。
按应用选择
管路、容器、换热器和灌装机需要不同的清洗与回液方案。
比较完整任务
共同审查储液、循环、加热和自动化。
明确接口
明确公用工程、生产隔离、现场控制及安装责任。
规划验收工作
针对您的设备约定测量、调试检查和清洗证据。
采购指南
明确提交内容。
明确比较依据。
先选择方案,再进行任务选型。
CIP规格包含多项独立决策。请用此比较说明所需配置,不能将储罐数量当作产能指标。
比较系统选项 ↗对完整路径选型,不能只看撬装。
储罐工作液量、循环流量及加热负荷回答不同问题。有效选型审查应将它们与实际设备和清洗顺序关联起来。
准备选型资料 ↗有效报价从明确范围开始。
只有设备任务、接口及责任可比较时,价格才有意义。审查配置后的 CIP 方案前,应先确定这些范围项目。
了解费用因素 ↗您的下一步
共同确定您的 CIP 系统。
说明清洗对象、连接回路数量及哪些任务必须同时运行,先提供已有信息。
先识别污垢 · 核实回液条件
三类需要不同检查的清洗问题
乳品管道为何反复结垢?
乳品残留可同时包含有机污垢和无机沉积。先判断是否受热、无机成分较多或属于混合污垢,再与清洗剂供应商验证程序。碱洗和酸洗对应不同污垢机制,顺序需要验证。
将实际回液温度、清洗剂浓度、流量和接触时间与已接受循环比较。供液罐温度高,不能证明最远支路获得相同条件。检查死角管段、故障阀门、排液和垫片状态。
果汁线应如何处理富含果胶的残留?
及时回收产品,避免果浆在回路中干结,检查筛网或阀座是否残留纤维。确认清洗液到达每条流道。适用于清汁的清洗化学方案,用于富含果胶的果泥时可能需要重新评估。
改变浓度或增加酶清洗前,先与清洗剂供应商对实际污垢试验。可检查部位采用目视检查,并使用现场已验证的残留污垢和卫生检测;仅凭回液清澈不足以证明清洗合格。
为何罐内仍有番茄酱残留?
检查搅拌器下侧、挡板、人孔和出口凹槽。除温度外,还要考虑罐内覆盖和射流冲击。确认清洗头实际入口压力和流量,不能只看泵出口。
回收高黏度产品,按设备程序清除较大残留物,核实回液能力以避免储罐积液。接受清洗循环前,应验证覆盖情况并检查难清洗位置。
改变清洗配方前需记录什么
提供产品及污垢描述、清洗前等待时间、设备图、供回液流量和温度、电导率或实测浓度、循环时间、冲洗终点及验收检测结果。隔离不相容化学品,并遵守设备和清洗剂说明。
技术参考: 利乐《乳品加工手册》— 乳品设备清洗。上述果汁和酱料检查项属于工程评估问题,并不提供通用化学配方或卫生保证。